-


-
-


-
-
-

WeChat
Получение микросфер 2026: технологии и цены от производителя | Завод
2026-09-09
- Получение микросфер: промышленные технологии и экономика производства в 2026 году
- Физико-химические основы получения полых микросфер
- Сравнительный анализ технологий: эффективность и затраты
- Ключевое оборудование для линии производства микросфер
- Экономика производства: расчет себестоимости и рентабельности
- Контроль качества и стандарты сертификации
- Применение микросфер в отраслях: кейсы и эффекты
- Часто задаваемые вопросы
- Заключение и следующие шаги
Получение микросфер: промышленные технологии и экономика производства в 2026 году
Производство полых стеклянных микросфер — это не просто химический синтез, а высокоточный инженерный процесс, где отклонение в температуре на 10°C может превратить партию сырья в технический брак. В 2026 году рынок легких наполнителей столкнулся с жесткими требованиями по энергоэффективности и экологичности. Закупщики промышленных объемов больше не смотрят только на цену за килограмм. Ключевыми факторами выбора поставщика стали стабильность гранулометрического состава, прочность на сжатие и соответствие новым стандартам EAC и ГОСТ для строительных смесей и нефтегазовой отрасли.
Мы работаем в этой нише более 15 лет и видели, как менялись технологии. Раньше главенствовал метод прямого распыления, который давал дешевый, но хрупкий продукт. Сегодня лидируют методы соосного формования и термического разложения прекурсоров. Эти технологии позволяют получать сферы с контролируемой толщиной стенки, что критически важно для применения в глубоководных буях или легких бетонах марки М50-М100. В этой статье мы разберем физику процесса, сравним капитальные затраты на разные линии и покажем реальные цифры себестоимости, опираясь на данные наших производственных площадок.
Если вы планируете запуск собственного цеха или выбираете контрактного производителя, вам нужно понимать разницу между «стеклянными шариками» и инженерными микросферами. Первые — это декоративный наполнитель, вторые — функциональный материал, меняющий плотность, теплопроводность и вязкость конечного продукта. Ошибка в выборе технологии получения приводит к тому, что при смешивании с полимерной матрицей до 40% частиц разрушается, сводя на нет весь экономический эффект от снижения веса изделия.
Физико-химические основы получения полых микросфер
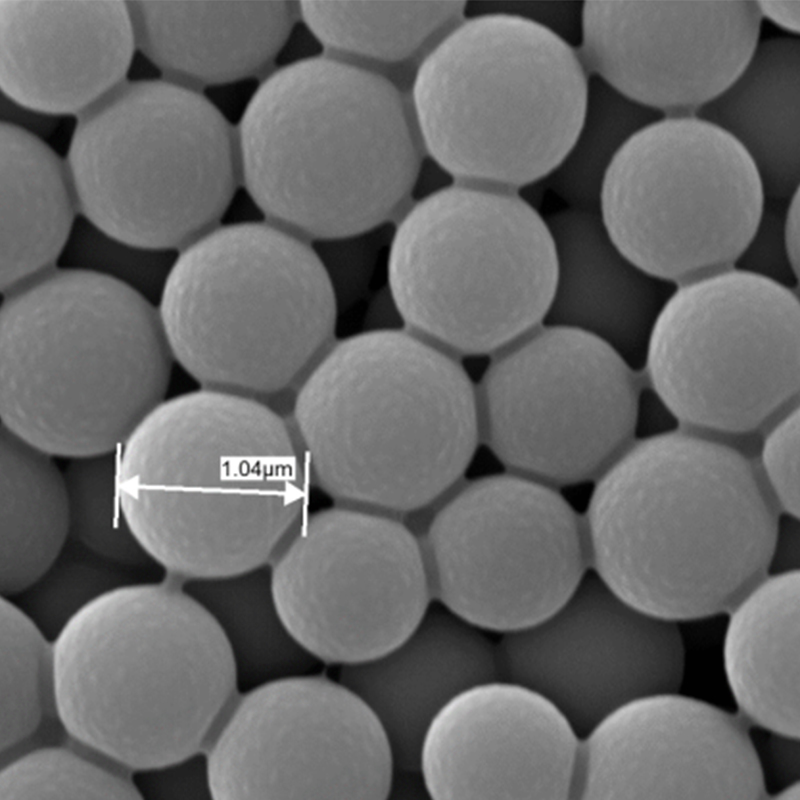
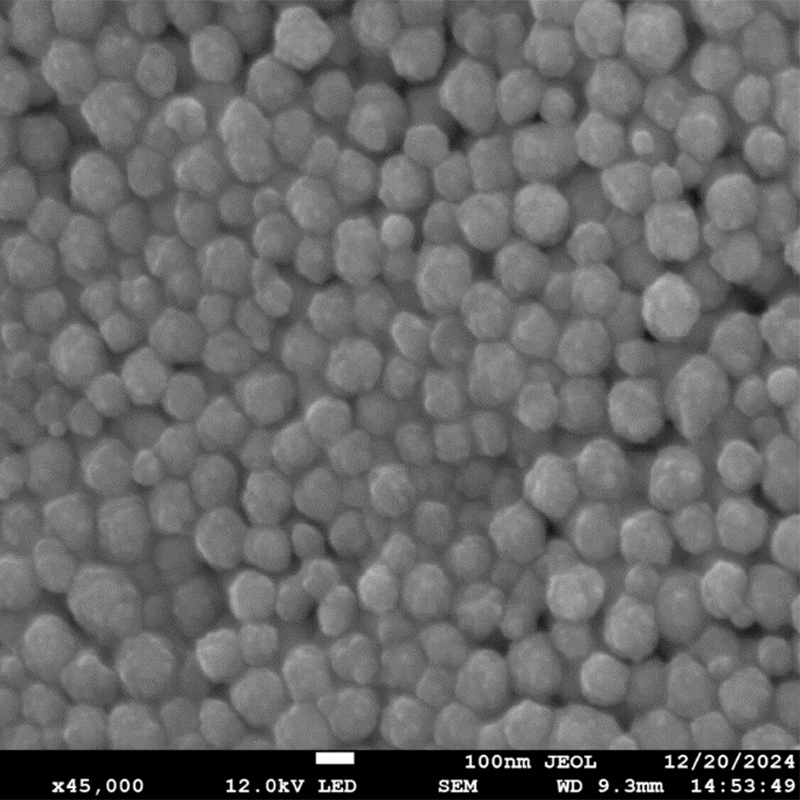
Процесс получения микросфер базируется на принципе минимизации поверхностной энергии расплава. Когда вязкая капля находится в свободном падении или во взвешенном состоянии в газовой среде, силы поверхностного натяжения стремятся придать ей форму шара — фигуры с наименьшей площадью поверхности при заданном объеме. Однако для создания полой структуры требуется дополнительный механизм формирования внутренней полости. В промышленности 2026 года доминируют три подхода, каждый из которых имеет свои ограничения по производительности и качеству.
Первый подход — диспергирование пеностекла. Сырье (стекольный бой, кварцевый песок, пенообразователи) плавится в печи при температуре 1400–1500°C. В расплав вводится газообразующий агент (карбонат натрия, сульфаты). При резком охлаждении (закалке) в водной или воздушной среде капли застывают, сохраняя газовые пузыри внутри. Этот метод прост, но дает низкий процент годной продукции (yield rate) около 35–45%. Сферы получаются с толстыми стенками и неправильной формой, что ограничивает их применение дорожными разметками и низкобюджетными штукатурками.
Второй подход — соосное формование (co-flowing). Здесь два потока — оболочечный (стекло) и сердцевинный (газ или легкокипящая жидкость) — подаются через специальную форсунку. Газ создает давление изнутри, раздувая стеклянную оболочку. Этот метод позволяет точно контролировать диаметр (от 10 до 500 мкм) и толщину стенки. Процент выхода годного продукта достигает 85–90%. Однако оборудование для соосного формования требует высокой чистоты сырья и сложной системы фильтрации газов, что увеличивает капитальные затраты (CAPEX) на 60% по сравнению с печами прямого плавления.
Третий подход, набирающий популярность в 2025–2026 годах, — золь-гель технология с последующим высокотемпературным обжигом. Она используется для получения керамических и алюмосиликатных микросфер, стойких к агрессивным средам. Процесс многостадиен: формирование капель золя, гелеобразование, сушка и обжиг при 1000–1200°C. Преимущество — исключительная сферичность и гладкость поверхности. Недостаток — низкая скорость производства (кг/час) и высокая энергоемкость сушки. Этот метод оправдан только для выпуска премиальных продуктов для аэрокосмической отрасли или электронной инкапсуляции.
Выбор метода зависит от того, какое свойство является приоритетным для вашего конечного продукта. Если нужна максимальная легкость (плотность 0.1–0.3 г/см³), без соосного формования не обойтись. Если важна химическая стойкость и низкая цена, подойдет модифицированный метод пеностекла. Мы рекомендуем проводить пилотные испытания на каждой технологии перед закупкой основной линии, так как поведение конкретного стекольного боя может сильно отличаться от лабораторных образцов.
Сравнительный анализ технологий: эффективность и затраты
Для принятия инвестиционного решения необходимо сопоставить технические параметры и экономику каждого метода. Ниже приведена детальная таблица, основанная на данных эксплуатации промышленных линий мощностью от 500 до 5000 тонн в год. Данные актуальны для рынка РФ и СНГ в условиях 2026 года, с учетом текущих цен на энергоносители и сырье.
| Параметр | Метод вспенивания (Пеностекло) | Соосное формование (Gas-forming) | Золь-гель / Химический синтез |
|---|---|---|---|
| Сырьевая база | Стекольный бой, кварц, карбонаты | Шихта высокого качества, инертные газы | Алкоксиды металлов, растворители |
| Температурный режим | 1450–1550°C | 1300–1400°C (локальный нагрев) | 800–1200°C (обжиг) |
| Диапазон размеров | 50–600 мкм (широкий разброс) | 10–300 мкм (узкий фракционный состав) | 5–100 мкм (монодисперсные) |
| Плотность частиц | 0.4–0.7 г/см³ | 0.15–0.4 г/см³ | 0.3–0.6 г/см³ |
| Прочность на сжатие | Низкая (разрушение при 2–5 МПа) | Высокая (до 15–20 МПа) | Средняя (зависит от состава) |
| Выход годного продукта | 35–45% | 85–92% | 60–70% |
| Энергозатраты | Высокие (постоянный нагрев печи) | Средние (импульсный нагрев) | Очень высокие (длительная сушка) |
| Себестоимость (руб/кг) | 45–65 руб. | 120–180 руб. | 300–500 руб. |
| Основное применение | Дорожная разметка, бетон | Нефтегаз, композиты, ЛКМ | Электроника, медицина, аэрокосмос |
Анализ таблицы показывает, что метод соосного формования обеспечивает лучший баланс между качеством и стоимостью для большинства промышленных задач. Несмотря на более высокую начальную стоимость оборудования, низкий процент брака и возможность регулировать плотность делают его лидером по ROI (возврату инвестиций) на горизонте 3–5 лет. Метод вспенивания остается актуальным только для массового строительного сектора, где цена является единственным решающим фактором.
Важно отметить, что себестоимость сильно зависит от источника энергии. Линии, использующие природный газ, имеют операционные расходы (OPEX) на 30–40% ниже, чем электрические печи, при условии стабильных тарифов. В регионах с дорогой электроэнергией запуск золь-гель технологии становится экономически нецелесообразным без государственной поддержки или использования возобновляемых источников тепла для стадии сушки.
Ключевое оборудование для линии производства микросфер
Организация цеха по получению микросфер требует интеграции нескольких сложных узлов. Ошибка в подборе одного компонента может снизить производительность всей линии вдвое. Рассмотрим основные элементы технологической цепочки, которые мы используем и рекомендуем нашим партнерам.
1. Плавильный агрегат и система дозирования. Сердце производства. Для метода соосного формования используются шахтные или камерные печи с платино-родиевыми втулками в зоне выхода расплава. Обычная огнеупорная керамика быстро размывается стеклом при высоких температурах, что приводит к загрязнению продукта и изменению геометрии сопла. Система дозирования должна обеспечивать пульсацию подачи шихты с точностью до 0.1 грамма, чтобы поддерживать стабильный уровень расплава. Нестабильный уровень вызывает колебания давления, что ведет к разбросу диаметра сфер.
2. Форсуночный блок (Atomizer). Это самый высокотехнологичный элемент. Форсунка формирует первичную каплю и подает внутрь газообразователь. Материал форсунки должен выдерживать термоудары и иметь коэффициент теплового расширения, близкий к стеклу. Мы наблюдали случаи, когда использование дешевых аналогов из нержавеющей стали приводило к прилипанию стекла и остановке линии каждые 4–6 часов для очистки. Качественные форсунки из специальных сплавов работают без обслуживания до 2000 часов.
3. Башня охлаждения и сепарации. Высота башни определяет время пребывания капли в свободном падении. Для получения сфер диаметром менее 50 мкм достаточно высоты 5–7 метров. Для крупных сфер (200+ мкм) требуется башня высотой 15–20 метров, чтобы капля успела принять сферическую форму до затвердевания. Внутри башни создается противоток холодного воздуха или инертного газа. Важно контролировать скорость этого потока: слишком сильный поток деформирует еще мягкие капли, слишком слабый не обеспечивает быструю закалку, что приводит к слипанию частиц.
4. Система классификации и очистки. После осаждения продукт содержит смесь целых сфер, осколков, спекшихся агломератов и пыли. Используется многоступенчатая воздушная сепарация (циклоны) и вибрационные грохоты. Для удаления поверхностных загрязнений применяется сухая или мокрая очистка. Мокрая очистка эффективнее, но требует последующей сушки, что добавляет энергозатрат. В 2026 году трендом является использование электростатических сепараторов, которые удаляют пыль без использования воды, снижая экологическую нагрузку.
При проектировании линии обратите внимание на систему автоматизации. Ручное регулирование параметров невозможно из-за высокой инерционности тепловых процессов. Необходима PLC-система с обратной связью по лазерному анализатору размера частиц, установленному на выходе. Это позволяет корректировать подачу газа и расплава в реальном времени, поддерживая заданный гранулометрический состав.
Экономика производства: расчет себестоимости и рентабельности
Финансовая модель завода по производству микросфер строится на балансе между объемом выпуска и качеством продукта. Высокое качество требует больших затрат энергии и сырья, но продается с премией 50–100%. Низкое качество позволяет демпинговать, но маржинальность остается низкой. Рассмотрим структуру затрат для линии производительностью 1000 кг/час готового продукта (метод соосного формования).
Сырье и материалы (40–45% себестоимости). Основные компоненты: кварцевый песок (SiO₂ > 99%), оксиды кальция, магния, алюминия и газообразующие добавки. Цена качественного стекольного боя варьируется, но экономия здесь опасна. Примеси железа дают зеленый оттенок и снижают прозрачность, что ухудшает эстетические свойства композитов. Примеси тугоплавких оксидов приводят к образованию дефектов в оболочке сферы. Закупка сырья у проверенных поставщиков с паспортом качества обязательна. Логистика сырья также составляет значительную часть затрат, поэтому заводы обычно располагаются близко к источникам кварцевого песка или стеклобойных баз.
Энергоносители (30–35% себестоимости). Плавление стекла — крайне энергоемкий процесс. На 1 тонну расплава требуется 800–1200 кВт·ч тепловой энергии. Использование рекуператоров тепла отходящих газов позволяет снизить потребление на 15–20%. Электрическая энергия нужна для приводов, вентиляции и систем контроля. В условиях роста тарифов на энергоносители в 2025–2026 годах, инвестиции в теплоизоляцию печей и рекуперацию окупаются за 12–18 месяцев.
Амортизация и обслуживание (10–15%). Оборудование работает в экстремальных условиях. Платиновые детали, форсунки, огнеупоры требуют регулярной замены. Фонд оплаты труда квалифицированного персонала (технологи, операторы печей) также входит в эту категорию. Дефицит таких специалистов на рынке труда РФ является серьезным риском, который необходимо закладывать в бюджет через программы обучения и удержания.
Логистика и упаковка (5–10%). Микросферы — объемный, но легкий груз. Транспортировка «воздуха» невыгодна. Поэтому продукт упаковывают в большие мешки (биг-бэги) по 500–1000 кг или используют силосную отгрузку. Плотная упаковка требует осторожности, чтобы не раздавить сферы давлением верхних слоев. Использование мягких контейнеров с усиленным дном обязательно.
Рентабельность производства при загрузке линии на 80% составляет 25–35%. Точка безубыточности достигается при объеме продаж от 4000 тонн в год для средних предприятий. Для малых нишевых производств (высокотехнологичные сферы) точка безубыточности ниже по объему, но выше по маржинальности продукта.
Контроль качества и стандарты сертификации
В B2B-секторе отсутствие сертификатов закрывает доступ к тендерам крупных строительных холдингов и нефтегазовых компаний. В России и странах ЕАЭС производство микросфер должно соответствовать ряду нормативов. Хотя единого ГОСТа именно на «полые микросферы» нет, продукция регламентируется стандартами на наполнители и сырье.
ГОСТ 31383-2008 «Стекловолокно и изделия из него. Методы испытаний». Многие параметры, такие как диаметр волокна (частицы) и прочность, тестируются по адаптированным методикам этого стандарта. Также применяются внутренние технические условия (ТУ), разработанные предприятием. Наличие утвержденных ТУ является обязательным для легальной продажи.
Сертификация EAC. Если микросферы позиционируются как компонент строительных смесей, они попадают под действие технических регламентов Таможенного союза о безопасности строительных материалов. Необходимо получить декларацию соответствия, подтверждающую отсутствие вредных выделений и радиационную безопасность сырья. Радиационный контроль особенно важен для природного кварцевого песка.
ISO 9001:2015. Для экспортных поставок и работы с международными корпорациями наличие сертифицированной системы менеджмента качества является базовым требованием. Это гарантирует покупателю, что каждая партия будет идентична предыдущей по своим характеристикам. В нашей практике были случаи, когда клиент терял целую линию производства композитных труб из-за того, что новая партия микросфер имела повышенную абразивность, что приводило к быстрому износу экструдера. Сертификация ISO помогает избежать таких сюрпризов за счет строгого входного и выходного контроля.
Лаборатория предприятия должна быть оснащена лазерным дифракционным анализатором размеров частиц, микроскопом с системой анализа изображений и прессом для испытания на сжатие отдельных микрогранул. Периодичность контроля — каждая смена. Выборочный контроль прочности проводится ежедневно. Полное физико-химическое тестирование — каждую партию сырья.
Применение микросфер в отраслях: кейсы и эффекты
Понимание того, как микросферы ведут себя в реальных продуктах, помогает правильно позиционировать товар и обучать клиентов. Рассмотрим два конкретных примера из нашей практики внедрения.
Кейс 1: Легкие бетоны для высотного строительства. Застройщик в Москве сталкивался с проблемой перегрузки фундаментов при возведении 40-этажных жилых комплексов. Использование традиционного керамзита увеличивало толщину стен и снижало полезную площадь. Замена 30% песчаного наполнителя на полые стеклянные микросферы (плотность 0.4 г/см³) позволило снизить плотность бетона с 2400 кг/м³ до 1800 кг/м³. Это уменьшило нагрузку на несущие конструкции на 25%. Кроме того, теплопроводность стены снизилась на 40%, что позволило уменьшить толщину утеплителя. Экономия на логистике бетона и фундаменте составила более 15 млн рублей на один объект. Важно: для бетона использовались микросферы с повышенной прочностью на сжатие, чтобы они не лопались при интенсивном перемешивании в бетоносмесителе.
Кейс 2: Композитные трубы для нефтегазопроводов. Производитель труб из стеклопластика искал способ снизить вес изделий для облегчения монтажа в труднодоступных районах Сибири. Внедрение микросфер в полимерную матрицу (эпоксидная смола) позволило снизить вес трубы на 35% без потери кольцевой жесткости. Микросферы также выступили как терморегулятор, снижая усадку смолы при отверждении, что уменьшило количество внутренних напряжений и микротрещин. Срок службы труб увеличился на 10–15 лет за счет лучшей устойчивости к термоциклированию. Здесь критически важным было отсутствие влаги на поверхности сфер, поэтому поставщик обеспечивал гидрофобизацию частиц перед отгрузкой.
Эти примеры показывают, что ценность микросфер не в самой цене материала, а в системной экономии для клиента. При продажах необходимо говорить на языке выгод: снижение логистических расходов, экономия энергии, увеличение срока службы изделия.
Часто задаваемые вопросы
Какова минимальная партия (MOQ) для заказа микросфер?
Для стандартных марок минимальная отгрузка составляет 1 тонну (2 биг-бэга по 500 кг). Это обусловлено логистической эффективностью. Для специализированных фракций (например, 300 мкм) MOQ может составлять 5 тонн из-за сложности переналадки классификационного оборудования. При заключении годового контракта мы можем резервировать складские объемы под ежемесячные отгрузки по 500 кг.
Разрушаются ли микросферы при смешивании в бетономешалке?
Да, часть частиц разрушается, если использовать обычные лопасти и высокие обороты. Процент разрушения может достигать 20–30%. Чтобы минимизировать потери, рекомендуется использовать принудительные смесители с мягкой траекторией движения лопастей и добавлять микросферы на финальной стадии замеса. Наши микросферы марки «Стандарт-Проч» выдерживают давление до 10 МПа, что достаточно для большинства строительных смесителей.
Как хранить микросферы, чтобы сохранить их свойства?
Хранение должно осуществляться в сухих закрытых складах, защищенных от попадания влаги и прямых солнечных лучей. Влажность воздуха не должна превышать 60%. Микросферы гигроскопичны только в случае повреждения оболочки, но влага между частицами затрудняет их диспергирование в полимерах. Срок хранения при соблюдении условий — неограничен, так как стекло химически инертно. Не рекомендуется штабелировать биг-бэги выше 2 ярусов, чтобы нижние слои не подвергались избыточному давлению.
Возможна ли поставка микросфер с гидрофобным покрытием?
Да, мы предлагаем модификацию поверхности силанами и другими гидрофобизаторами. Это необходимо для использования в органических смолах (эпоксидных, полиэфирных), где плохая смачиваемость стекла приводит к расслоению композита. Гидрофобизация увеличивает стоимость продукта на 15–20%, но значительно улучшает механические свойства конечного изделия. Обработка производится на линии упаковки непосредственно перед фасовкой.
Заключение и следующие шаги
Получение микросфер в 2026 году — это высокотехнологичный процесс, требующий точного контроля параметров и понимания физики материалов. Рынок движется от дешевых наполнителей к функциональным добавкам, которые решают конкретные инженерные задачи: снижение веса, теплоизоляция, повышение прочности. Выбор технологии производства должен базироваться на требованиях конечного потребителя и экономической модели региона.
Мы готовы предоставить образцы продукции для лабораторных испытаний, провести аудит вашего текущего технологического процесса или разработать индивидуальное решение под ваши задачи. Наш опыт позволяет оптимизировать рецептуры и снижать себестоимость конечного продукта наших клиентов на 15–25%.
Не откладывайте модернизацию ваших материалов. Свяжитесь с нами сегодня для получения технического паспорта и коммерческого предложения на пробную партию. Наши инженеры помогут подобрать оптимальную фракцию и тип покрытия для вашего производства.
Купить полые стеклянные микросферы от производителя | Технические характеристики микросфер | Применение микросфер в строительстве